Norsk
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Nyheter
Vil fullprosess integrert girmaskinering kutte oversjøiske reduksjonsprodusenters tre store skjulte anskaffelsestap?
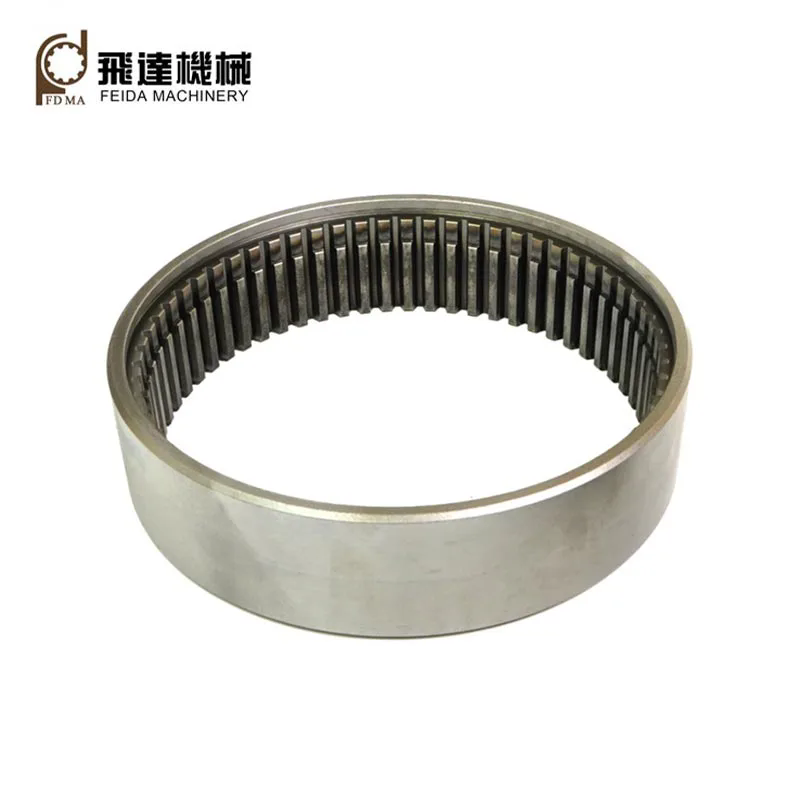
Globale OEM-er med planetreduksjoner og kjøpere av robotikk/romfartskomponenter møter kontinuerlig tre irreversible skjulte kostnader når de anskafferinnvendige metallgir: spredte separate prosessfabrikker bryter produksjonssporbarhetskjeder, noe som gjør det umulig å sende inn fullstendige material- og presisjonstestfiler for tredjeparts fabrikkrevisjoner; enkel enkeltlags plastemballasje mislykkes med fuktig langdistanse sjøtransport, og utløser tannoverflaterust og dimensjonsavvik etter containerankomst; små maskineringsverksteder mangler fullt varmebehandlings- og slipeutstyr, noe som resulterer i ustabil tannpresisjon som øker reduksjonsvibrasjonen og feltfeilfrekvensen etter montering. Feidas helkjedeintegrerte metallinterne girproduksjon dekker smiing, finbearbeiding, varmebehandling, presisjonssliping og flerlags antirustemballasje, samler alle produksjonsleddene i én fabrikk, løser mangel på revisjonsdokumenter, rustrisikoer for havtransport og ustabile presisjonsproblemer for girutstyr for produsenter av transmisjonsutstyr over hele verden.
1. Full produksjonskjede med lukket sløyfe realiserer fullstendig batchsporbarhet for globale fabrikkrevisjoner
De fleste leverandører av små utstyrsbehandlinger utfører kun enkeltarbeidsprosedyrer som dreiing eller smiing, smiing og varmebehandling er satt ut til forskjellige tredjepartsverksteder. Råvarevarmetall, varmebehandlingshardhetsregistreringer og slipeinspeksjonsdata kan ikke integreres i en enhetlig batchfil. Europeiske og nordamerikanske merkerevisorer for transmisjonsutstyr vil suspendere gjennomgang av leverandørkvalifikasjoner hvis sporbarhetsarkiver for full prosess mangler. Denne fabrikken fullfører alle 9 kjernearbeidsprosedyrer i uavhengige verksteder, og registrerer testdata for hver kobling for hver batch av interne gir. Komplette enhetlige inspeksjonsrapporter inkludert legeringssammensetning, tannprofilpresisjon og hardhet kan eksporteres når som helst, noe som hjelper kjøpere med å bestå internasjonal leverandørrevisjon uten ekstra utgifter til tredjepartstesting.
2. Flertrinns presisjonssliping stabiliserer ISO/DIN 8-10 tannnøyaktighet under masseproduksjon
Maskineringsfabrikker uten dedikert utstyr for slipeutstyr er kun avhengige av grovbearbeiding; tannoverflatens ruhet og stigningsavvik overskrider standardgrensene etter langvarig drift med tung belastning, noe som fører til overdreven reduksjonsstøy, vibrasjoner og for tidlig tannslitasje etter montering. Feida utstyrer spesialgirslipere for etterbehandling etter varmebehandling, kontroll av evolventprofilfeil og kumulativ pitchfeil innenfor ISO-standardtoleranseområdet. Massekontinuerlig aldringsverifisering viser at det interne giret opprettholder stabil inngrepsnøyaktighet etter tusenvis av timer med syklisk belastning, noe som drastisk reduserer ettersalgsvedlikehold forårsaket av unormal vibrasjon i reduksjonen for produsenter av robotikk og tunge maskiner.
3. Målrettet matching av legeringsmateriale balanserer seighet og slitestyrke på tannoverflaten
Mange girleverandører bruker enkle universalstålmaterialer for alle arbeidsforhold, og klarer ikke å skille automasjonsutstyr med lav belastning og krav til applikasjoner for tunge maskiner med høy belastning. Tynne tannoverflater av vanlig karbonstål slites raskt under hyppige støtbelastninger, mens helharde legeringsemner mangler total seighet og sprekker lett under vekslende påkjenninger. Fabrikken tildeler matchede metallemner separat i henhold til driftsparametere for klientutstyret: 40Cr/42CrMo legert stål for tunglastede planetbokser, 16MnCr5 karbonisert stål for romfartsreduksjoner, 6061 aluminiumslegering for lette robotdrev. Den lagdelte materialformelen sikrer støtmotstand og tannoverflate høy hardhet samtidig, og forlenger hele reduksjonssyklusen betydelig.
4. Flerlags VCI anti-rust emballasje eliminerer korrosjonsfeil ved sjøtransport
Vanlig enkeltkartongemballasje mangler fuktisolerende tiltak; Beholderkondensering under grenseoverskridende sjøfrakt genererer små rustflekker på presise tannoverflater, noe som direkte forårsaker maskingsfeil etter utpakking. Fabrikken formulerer klassifiserte emballasjeskjemaer basert på utstyrsstørrelse og transportsyklus: små presisjonsgir tar i bruk indre plastbokser + VCI anti-rust nettingposer; mellomstore og store arbeidsstykker bruker rustsikker papirinnpakning + boblebuffer; massebestillinger lastes inn i forseglede trekasser med tørkemiddel. Flerlags fuktbarrierestruktur tilpasser lang havfrakt til tropiske og kystnære fuktige områder, og sikrer at tannoverflatene forblir intakte uten korrosjon ved ankomst til lageret.
5. Fullt modulspekter forkorter prototypeprøve iterasjonssyklus for FoU-team
De fleste utstyrsprodusenter har kun delvise modulspesifikasjoner; tilpassede M0.5 ultrafine eller M8 store interne gir krever lange støpe- og verktøyforberedelsessykluser, noe som forsinker testingen av ny reduksjonsprototype. Fabrikken reserverer komplette prosesseringsverktøy som dekker hele M0.5–M8-modulområdet, og støtter skreddersydd utvikling av spor og spiralformet innvendig gir. Prøveleveringssyklusen kontrolleres innen 20 arbeidsdager, og hjelper robot- og romfarts-FoU-team til å fremskynde verifisering av nye transmisjonsprodukter og markedslanseringsrytme.
6. Uavhengig QC-laboratorium realiserer 100% full inspeksjon før forsendelse
Prosessanlegg uten dedikert testutstyr utfører kun stikkprøver, og ukvalifiserte gir med tannprofiler utenfor toleranse flyter lett inn i ferdige bestillinger, noe som forårsaker tap av massemontering for nedstrøms reduksjonsfabrikker. Det uavhengige inspeksjonslaboratoriet er utstyrt med CMM-koordinatmåleinstrumenter, utstyrsomfattende detektorer og hardhetstestere, som utfører fulldimensjonale, presisjons- og hardhetstesting på hvert ferdig innvendig utstyr. Ukvalifiserte produkter blir filtrert ut før pakking, og eliminerer risikoen for batchkvalitetsavvik forårsaket av stikkprøveinspeksjon for bulkeksportordrer.
Relaterte nyheter
- Hvordan forbedrer spiralfasede gir kraftoverføring i krevende maskiner?
- Hva gjør tannhjulsgir avgjørende for pålitelig kraftoverføring?
- Hvordan forbedrer interne gir presisjon og kraftoverføring?
- Hvilke kostbare nedstrømsfeil stammer fra oversett gap i spline-aksel-produksjonsprosessen?
- Hvorfor blir plastikkspiralformede gir et pålitelig valg for moderne mekaniske systemer?
- Kan intern spline-produksjon løse maskineri OEMs kostbare hodepine med feltfeil?
Legg igjen en melding