Norsk
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Nyheter
Hvilke kostbare nedstrømsfeil stammer fra oversett gap i spline-aksel-produksjonsprosessen?
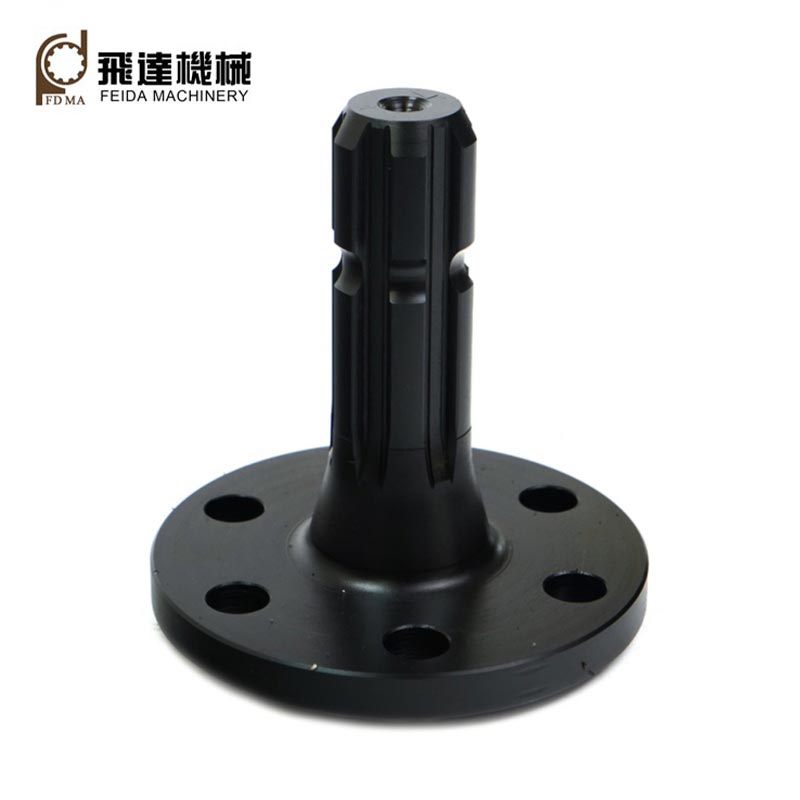
Feida-maskinbearbeidingRektangulært splineskaftTjenesten integrerer DFM-gjennomgang før produksjon, presisjonsbehandling etter varmebehandling og dokumentasjon for full batch-materialeytelse, reduserer tretthetsbrudd, revisjonsbarrierer og risikoer for omarbeiding av prototyper for maskinprodusenter på tvers av landegrensene.
1. Presisjonsbehandling etter bråkjøling oppveier varmeindusert spline geometrisk forvrengning
Mange underleverandørverksteder utfører all splinefresing før bråkjøling, uten sekundær etterbehandling etter herding. Slokking-indusert intern spenningsomfordeling utløser akselbøyning, tannstigningsavvik og flankeparallellismefeil som ikke kan korrigeres ved foreløpig soft-state maskinering. Under vekslende sjokkmoment som er typisk for gårds- og anleggsmaskiner, bærer bare delvise splinetenner den overførte belastningen, og genererer spenningskonsentrasjon ved tannrøtter og tidlig utmattelsessprekker. Feida-Machining reserverer kontrollert etterbehandlingsgodtgjørelse, og utfører presisjonssliping etter bråkjøling og herding. Kritiske geometriske toleranser inkludert tannavstand, flankeparallellitet og akselkoaksialitet holder seg innenfor DIN5461-spesifikasjonsgrensene, noe som sikrer ensartet flertanns belastningsfordeling og forlenger komponentens levetid under sykliske belastningsbelastningsmiljøer.
2. End-to-end intern prosessering beholder fullstendig materiale- og prosesssporbarhetsoppføringer
Når skjæring av råmaterialer, splinemaskinering, varmebehandling og overflatebehandling er delt på flere eksterne underleverandører, kan ikke produsenter sette sammen enhetlige arkiver på batchnivå, inkludert MTC av stålkvalitet, bråkjølingstemperaturlogger og endelige dimensjonale inspeksjonsrapporter. Internasjonale anbudsrevisjoner for maskiner krever full komponentsporbarhet; fragmenterte forsyningskjeder fører til prekvalifikasjonsavvisning. Feida fullfører hele produksjonsarbeidsflyten i sitt eget anlegg. Hvert parti lagrer råbar-identifikasjon, varmebehandlingskurveposter og CMM-inspeksjonsdata. Komplette engelskspråklige dokumentpakker er tilgjengelige ved forsendelse, og hjelper OEM-kunder med å tilfredsstille krav til leverandørrevisjon uten kostbar re-testing fra tredjeparter.
3. Kontrollert tannflankeoverflatekvalitet undertrykker risikoen for slitasje ved slitasje
Grove, dårlig bearbeidede spline-tannflanker skaper mikroasperiteter. Liten relativ glidning mellom akselen og det sammenkoblede navet under kontinuerlig maskingenerert vibrasjon produserer slitende oksidavfall (fritringskorrosjon). Disse harde partiklene sirkulerer inne i passformen og sliter kontinuerlig på kontaktflatene, forstørrer tilbakeslag og gir overføringsstøy og eventuelt anfall. Feida optimerer matehastighetsparametere for spline-slipeoperasjoner, og oppnår konsekvente tannflankeoverflater med lav ruhet. Kontrollert overflatekvalitet reduserer mikrokontaktpunkter som initierer slitasjeskader, og stabiliserer langsiktig overføringsytelse for utendørs brukbare mobile maskiner utsatt for støv og vibrasjoner.
4. Tidlig fase DFM-gjennomgang identifiserer spline-strukturrisikoer før formell verktøyinvestering
Tallrike leverandører av spesialtilpassede deler følger kundens tegninger strengt uten vurdering av produksjonsevnen. Noen tegningsdefinerte spline-rotfiletradier, tynnveggede skaftseksjoner eller uvanlige tannbreddekombinasjoner skaper vanskelige å løse farer for slukking av sprekker eller uoppnåelige toleransekrav. Problemer oppstår først etter at skjæreverktøy er bestilt og prototypedeler er produsert, noe som tvinger tegningsrevisjoner, ekstra verktøyutgifter og glidning i prosjektplanen. Feidas mekaniske ingeniørteam utfører DFM-evaluering på RFQ-stadiet, og vurderer spline-rot avspenningsfileter, snitttykkelsesfordeling og toleranserealiserbarhet. Potensielle produksjonsinduserte feilmoduser blir flagget før verktøyfremstilling, og reduserer kostbare redesignsykluser i sen fase for OEM-utviklingsprosjekter for nye produkter.
5. Matching av materialkvalitet balanserer mål for slagfasthet og overflatehardhet
Uriktig valg av stålkvalitet skaper motstridende ytelsesresultater: lavlegert karbonstål oppnår overflatehardhet, men mangler kjerneseighet og sprekker under plutselige støtbelastninger; Overlegert materiale medfører overdreven risiko for bråkjøling-forvrengning og øker komponentkostnadene unødvendig. Feida velger og verifiserer arbeidsstykkestål i henhold til dokumenterte utstyrskrav til dreiemoment og støtbelastning. Herdingsparametere er innstilt for å balansere tannflankens slitasjemotstand og akselkjernens slagfasthet, og unngår både sprø tannrotbrudd og rask flankeslitasje for forskjellige maskiner i arbeidsforhold.
6. Prosjektspesifikke dimensjonale inspeksjonsprotokoller garanterer konsistens på tvers av partier
Små batch-tilpassede spline-aksel-ordrer mottar ofte kun stikkprøvekontroll av dimensjonsverifisering. Uten faste sjekklister for inspeksjonselementer som dekker tanntykkelse, akkumulerende stigningsfeil og utløp, oppstår merkbare ytelsesvariasjoner mellom produksjonspartier. Når de monteres til ferdige maskiner, forårsaker inkonsekvente spline-tilpasningsegenskaper spredte feltfeilfrekvenser. Feida bruker prosjekttilpassede inspeksjonssjekklister for hver tilpasset spline-aksel-bestilling, og utfører CMM-målinger på nøkkelindikatorer for splinegeometri. Ensartede akseptkriterier håndheves parti for parti, og stabiliserer utskiftbarheten for OEM-serieproduksjonsmontasjelinjer.
Relaterte nyheter
- Hvordan forbedrer spiralfasede gir kraftoverføring i krevende maskiner?
- Hva gjør tannhjulsgir avgjørende for pålitelig kraftoverføring?
- Hvordan forbedrer interne gir presisjon og kraftoverføring?
- Hvorfor blir plastikkspiralformede gir et pålitelig valg for moderne mekaniske systemer?
- Kan intern spline-produksjon løse maskineri OEMs kostbare hodepine med feltfeil?
- Vil fullprosess integrert girmaskinering kutte oversjøiske reduksjonsprodusenters tre store skjulte anskaffelsestap?
Legg igjen en melding