Norsk
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Nyheter
Kan intern spline-produksjon løse maskineri OEMs kostbare hodepine med feltfeil?
OEM-er for landbruksutstyr og elektroverktøy på tvers av globale markeder støter stadig på kostbare nedstrømsproblemer når de anskafferrektangulære spline-akslerfra forsyningskjeder med flere underleverandører. Outsourcet termisk prosessering gir inkonsekvent hardhet som utløser spline-tannbrudd under stort vekslende dreiemoment. Dispergerte arbeidsflyter for dreiing, hobbing og sliping skaper ustabile flanketoleranser som fører til fastkjøring av samlebåndet og omarbeid. Fragmentert produksjon ødelegger også sporbarhet på batchnivå, bremser eller stopper revisjoner av tredjepartsleverandører. Feida holder smiing, splineforming, kontrollert varmebehandling og presisjonssliping alt under ett fabrikktak, og holder ISO6-10 dimensjonsnøyaktighet samtidig som den leverer fullstendig prosesssporbarhetsdokumentasjon, for å redusere for tidlig akselbrudd, nedetid for montering og revisjonsforsinkelser for internasjonale maskinkjøpere.
1. Intern varmebehandling stabiliserer hardheten og reduserer tretthetsskader på splineroten
De fleste tredjeparts splineleverandører setter ut sluknings-temperingsarbeid. Uregulerte ovnssykluser skaper ujevn hardhetsfordeling: tannoverflater mangler slitestyrke mens akselkjerner mister nødvendig seighet. For traktorer som jobber på ujevn jordbruksland, gir gjentatt sjokkmoment lett rotsprekker og plutselig akselbrudd, noe som resulterer i dyre tilbakekallinger. Feida driver uavhengige tempererings- og induksjonsherdeovner, som låser materialspesifikke varme- og kjølekurver. Hver produksjonsbatch bevarer fullstendige ovnloggdata, og oppnår en balansert ytelse mellom overflatehardhet og underlagets seighet for å redusere sannsynligheten for splinebrudd for tungt maskineri.
2. Synkronisert hobbing-sliping opprettholder spline-flankekonsistens for jevn montering
Når splinegrovskjæring og finsliping er fullført på separate verksteder, går tannparallellitet og tannbreddetoleranser utenfor rekkevidde. Under masseproduksjonsmontering, møter arbeidere tvungen press-tilpasning eller overdreven klaring, noe som trekker ned verkstedgjennomstrømningen og øker utgiftene til etterarbeid. All rektangulær splineforming og etterherding kjøres på enhetlig internt CNC-utstyr, i samsvar med ISO4156 industrielle splinestandarder. Feil i tannflatens flathet holder seg innenfor mikron-nivågrensene, noe som muliggjør jevn tilpasning med tilhørende hylser uten sekundær manuell korreksjon for monteringsanlegg for motorverktøy og landbruksmaskiner.
3. Dokumentasjon for ende-til-ende sporbarhet fremskynder oversjøiske leverandørkvalifikasjonsrevisjoner
Desentralisert multifabrikkbehandling kan ikke slå sammen testsertifikater for råmaterialer, varmebehandlingsposter og CMM-inspeksjonsrapporter til enhetlige batchfiler. Mange europeiske og nordamerikanske maskinmerker vil fryse fremdriften for leverandørvurderinger uten fullstendige sporbarhetspakker. Feida lagrer inspeksjonsregistreringer som dekker inngående råvaresjekker hele veien til ferdig akselens koordinatmåling. Engelskspråklige fullstendige revisjonsdokumenter kan frigis ved siden av hver forsendelse, noe som fjerner ekstra testsykluser fra tredjeparter under globale leverandørkvalifiseringsprosedyrer.
4. Målrettet valg av legeringsmateriale samsvarer med ulike driftsscenarier med dreiemomentbelastning
Generiske single-grade stålemner passer ikke til differensierte arbeidsforhold. Vanlige splines i karbonstål slites raskt under støt og smuss på gården; overskjøre høylegerte arbeidsstykker har en tendens til å sprekke under hyppig start-stopp-belastning. Materialvalg følger virkelige krav til utstyrets dreiemoment: vanlig karbonstål for lette bruksområder med elektriske verktøy, 40Cr-legert stål for mellomstore landbruksmaskiner, og ikke-jernholdige alternativer for støysvake transmisjonsenheter. Rimelig materialgradering forlenger levetiden under variabel belastning og miljøforhold.
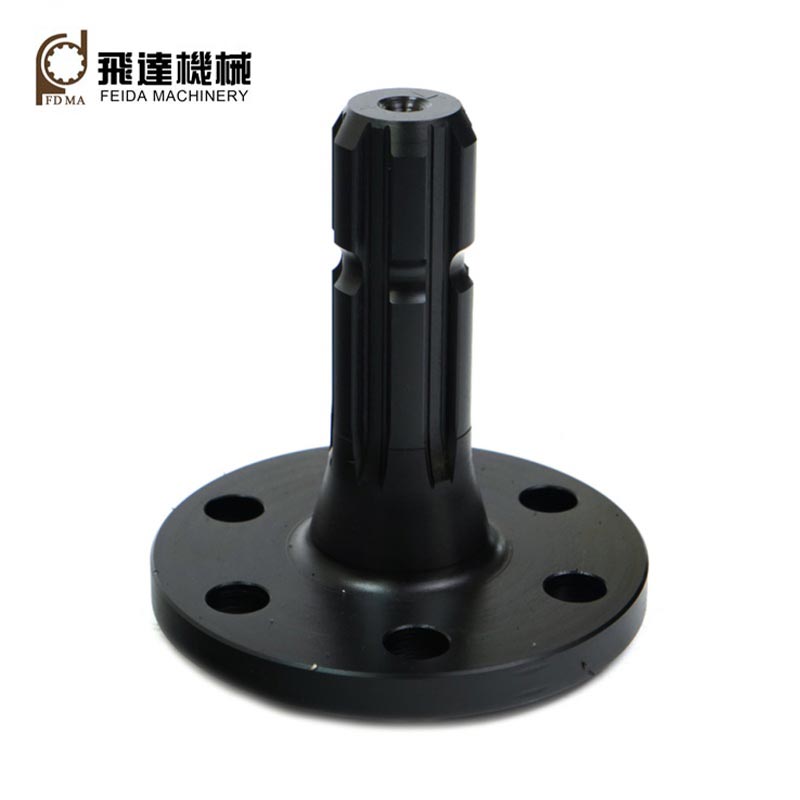
5. Rikt verktøy på lager reduserer ledetiden for utvikling av tilpasset spline-akselprototype
Tallrike produsenter av splinekomponenter har kun kuttere med partialmodul. Egendefinerte rektangulære splines, som ikke er standard, krever fabrikasjon av nytt verktøy, noe som trekker ut FoU-verifiseringssykluser for nye maskinmodeller. Feida vedlikeholder et komplett bibliotek med verktøy som dekker M0.5-M5 modulomfang. Justeringer over tannmengde, aksellengde og ytre diameter kan realiseres uten store ekstra verktøykostnader. Tilpasset prøvebehandling forblir innen 20 virkedager, og hjelper utenlandske mekaniske-FoU-team fremskynde gjentakelse av nye produkter og tidsplaner for markedslansering.
6. Flerlags VCI antirustemballasje sikrer presisjon under langdistanseforsendelser
Enkel kartongemballasje gir dårlig fuktighetsbestandighet. Beholderkondensering under maritim transitt i tropiske ruter skaper små korrosjonsgroper på nøyaktige splineflanker, og skifter inngrepsklaring etter ankomst. I henhold til skaftdimensjon og bestillingsvolum, bruker fabrikken matchede beskyttelseskombinasjoner: VCI anti-rust papir, demping bobleplast og forseglede solide trekasser. Den fuktighetsisolerende emballasjeløsningen beskytter spline-tanngeometrien, og holder presisjonen stabil gjennom langdistanseleveranser til oversjøiske kjøpere.
Relaterte nyheter
- Hvordan forbedrer spiralfasede gir kraftoverføring i krevende maskiner?
- Hva gjør tannhjulsgir avgjørende for pålitelig kraftoverføring?
- Hvordan forbedrer interne gir presisjon og kraftoverføring?
- Hvilke kostbare nedstrømsfeil stammer fra oversett gap i spline-aksel-produksjonsprosessen?
- Hvorfor blir plastikkspiralformede gir et pålitelig valg for moderne mekaniske systemer?
- Vil fullprosess integrert girmaskinering kutte oversjøiske reduksjonsprodusenters tre store skjulte anskaffelsestap?
Legg igjen en melding